|
|
| 브랜드 이름: | CHG |
| 모델 번호: | AC-20 |
| MOQ: | 1세트 |
| 가격: | 100,000-300,000 USD |
| 지불 조건: | L/C,D/A,D/P,T/T |
| 공급 능력: | 연간 10 세트 |
자동 파우더 코팅 생산 라인 (파워 앤 프리 컨베이어 포함)
다양한 금속 부품을 위한 유연한 산업용 코팅 솔루션
이 자동 파우더 코팅 생산 라인은 다양한 치수, 모양 및 구조적 특성을 가진 금속 부품을 위해 설계되었습니다. 이 시스템은 자동 파우더 도포와 유연한 자재 취급을 결합하여 광범위한 산업 제품에 대해 안정적인 코팅 품질과 효율적인 생산을 제공합니다.
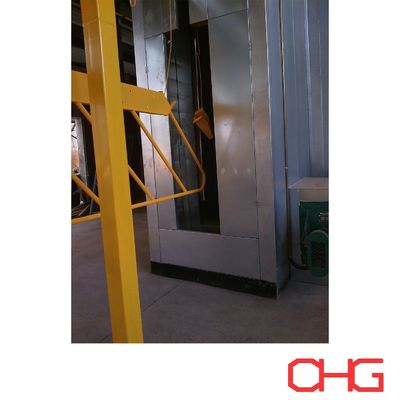
파우더 스프레이 부스는 내구성이 뛰어난 PVC 재질로 제작되어 우수한 내화학성과 산업용 코팅 환경에서 안정적인 성능을 제공합니다.
파우더 도포를 위해 자동 정전 스프레이 건과 수동 터치업 스테이션이 결합됩니다. 자동 스프레이는 주요 코팅 작업을 처리하고, 수동 스프레이는 모서리, 움푹 들어간 부분 및 복잡한 작업물 형상에 대한 추가적인 도포를 제공합니다.
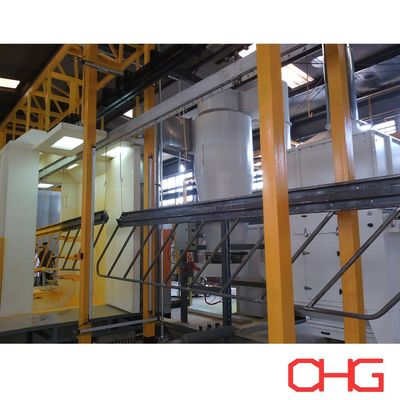
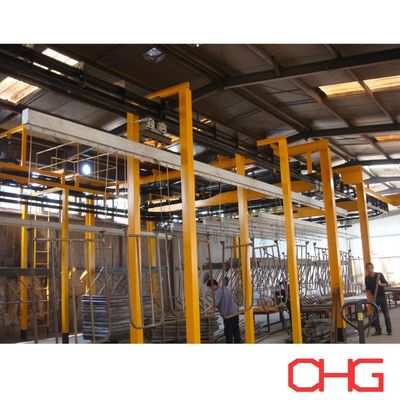
이 라인은 파워 앤 프리 오버헤드 컨베이어 시스템을 채택하며, 로딩 및 언로딩은 수동으로 수행됩니다. 이 구성은 자동화, 생산 유연성 및 효율적인 작업물 취급 간의 실용적인 균형을 제공합니다.
주요 특징
다양한 크기와 모양의 금속 부품에 적합
PVC 파우더 스프레이 부스
자동 정전 파우더 도포
보조 수동 터치업 스프레이
파워 앤 프리 오버헤드 컨베이어
수동 로딩 및 언로딩
유연한 생산 배치
작업물 요구 사항에 따른 맞춤형 엔지니어링
자동 및 수동 파우더 스프레이
스프레이 섹션은 자동 스프레이 건과 수동 코팅 기능을 결합합니다.
자동 스프레이는 주요 작업물 표면에 반복적인 파우더 도포를 제공하여 생산 효율성과 코팅 일관성을 향상시키는 데 도움이 됩니다.
복잡한 구조의 부품의 경우, 작업자는 다음과 같은 영역에 수동 터치업 스프레이를 수행할 수 있습니다:
모서리 및 가장자리
움푹 들어간 부분
용접 부위
불규칙한 표면
접근하기 어려운 위치
이 하이브리드 구성은 생산 라인이 안정적인 마감 품질을 유지하면서 더 다양한 제품을 처리할 수 있도록 합니다.
PVC 파우더 스프레이 부스
파우더 부스는 산업용 파우더 코팅 응용 분야를 위해 설계된 PVC 구조를 사용합니다.
부스 구성은 다음과 같이 엔지니어링될 수 있습니다:
최대 작업물 치수
자동 스프레이 건 수
수동 스프레이 요구 사항
컨베이어 배치
파우더 회수 방법
필요한 생산 능력
추출 및 회수 시스템은 부스와 함께 작동하여 적절한 스프레이 환경을 유지하고 과도하게 분사된 파우더를 수집합니다.
파워 앤 프리 오버헤드 컨베이어
생산 라인은 파워 앤 프리 컨베이어를 사용하여 다양한 공정 섹션을 통해 작업물을 운반합니다.
기존의 연속 이동 컨베이어와 달리, 파워 앤 프리 시스템은 캐리어 이동 및 생산 흐름을 제어하는 데 더 큰 유연성을 제공합니다.
공정 설계에 따라 캐리어는 다음과 같이 할 수 있습니다:
생산 단계 간 운반
지정된 위치에 정지
필요에 따라 누적
공정 요구 사항에 따라 해제
이러한 유연성은 서로 다른 공정 섹션에서 서로 다른 작동 시간이 필요한 경우 특히 유용합니다.
컨베이어 라우팅, 캐리어 간격, 행거 설계, 로딩 용량 및 작동 속도는 실제 작업물 및 생산 요구 사항에 따라 맞춤화됩니다.
수동 로딩 및 언로딩
작업물은 지정된 스테이션에서 컨베이어 시스템에 수동으로 로딩 및 제거됩니다.
생산 라인이 다양한 치수, 모양 또는 걸이 요구 사항을 가진 부품을 처리할 때 수동 취급은 더 큰 적응성을 제공합니다.
제품 형상에 따라 적절한 행거와 고정구를 설계하여 파우더 스프레이 및 경화 중 안정적인 운송과 적절한 위치를 보장할 수 있습니다.
파우더 코팅 공정 흐름
일반적인 파우더 코팅 생산 라인은 다음과 같은 주요 단계로 구성됩니다:
표면 준비 → 전처리 → 건조 → 파우더 스프레이 → 경화 → 냉각 → 품질 검사
1. 표면 준비
화학 전처리 및 파우더 도포 전에 금속 작업물은 적절하게 세척해야 합니다.
표면 준비의 목적은 다음과 같은 오염 물질을 제거하는 것입니다:
기름
그리스
먼지
흙
가공 잔류물
기타 표면 오염
깨끗한 기판은 후속 전처리 및 코팅 공정을 위한 신뢰할 수 있는 기반을 제공합니다.
2. 전처리
초기 세척 후, 작업물은 적절한 화학 전처리 공정을 거칩니다.
특정 공정은 기판 재질, 표면 상태 및 요구되는 부식 성능에 따라 선택됩니다.
일반적인 단계는 다음과 같습니다:
탈지
물 헹굼
표면 컨디셔닝
인산염 처리 또는 기타 전환 처리
최종 헹굼
적절한 전처리는 코팅 접착력을 향상시키고 완성된 코팅 시스템의 부식 저항성을 향상시키는 데 도움이 됩니다.
3. 건조
전처리 후, 파우더 스프레이 전에 잔여 수분을 제거합니다.
작업물은 건조 섹션을 통과하며, 제어된 가열은 정전 파우더 도포를 위한 충분히 건조한 표면을 제공합니다.
적절한 건조는 수분 관련 코팅 결함을 방지하고 일관된 마감 품질에 기여합니다.
4. 정전 파우더 도포
준비된 작업물은 파우더 스프레이 부스로 들어갑니다.
파우더 입자는 스프레이 건에 의해 정전하를 띠고 접지된 금속 작업물에 끌려, 필요한 표면에 균일한 파우더 층을 형성합니다.
자동 건은 주요 스프레이 작업을 수행하고, 수동 터치업은 추가적인 도포가 필요한 경우 사용될 수 있습니다.
결합된 스프레이 시스템은 다음을 제공합니다:
일관된 파우더 분포
안정적인 코팅 두께
효율적인 도포
복잡한 부품의 향상된 커버리지
다양한 제품의 유연한 처리
5. 파우더 경화
파우더 도포 후, 코팅된 작업물은 경화 오븐으로 운반됩니다.
제어된 가열 조건 하에서, 파우더 코팅은 녹고, 흐르고, 화학적으로 가교되어 연속적이고 내구성 있는 코팅 필름을 형성합니다.
경화 매개변수는 다음과 같은 요인에 따라 결정됩니다:
파우더 사양
작업물 재질
금속 두께
제품 형상
요구되는 코팅 성능
올바른 경화는 완성된 코팅의 요구되는 외관 및 기계적 특성을 달성하는 데 필수적입니다.
6. 냉각
경화 오븐을 나온 후, 코팅된 부품은 냉각 단계로 들어갑니다.
작업물은 코팅을 안정화하고 검사 및 언로딩 중 안전한 취급을 위해 충분히 냉각됩니다.
7. 품질 검사
완성된 부품은 요구되는 코팅 사양에 따라 검사를 거칩니다.
일반적인 검사 항목은 다음과 같습니다:
코팅 두께
표면 외관
코팅 균일성
접착력
색상 및 광택
육안 코팅 결함
자격을 갖춘 제품은 언로딩, 조립, 포장 또는 후속 제조 공정으로 진행될 수 있습니다.
맞춤형 파우더 코팅 라인 설계
모든 파우더 코팅 프로젝트는 다른 요구 사항을 가지고 있습니다. 따라서 당사의 생산 라인은 고객의 실제 제품, 요구되는 출력, 코팅 사양 및 사용 가능한 공장 조건에 따라 엔지니어링됩니다.
기술 제안 개발을 위한 중요 정보는 다음과 같습니다:
작업물 재질
최대 제품 치수
최대 작업물 중량
필요한 생산 능력
제품 도면 또는 사진
전처리 요구 사항
코팅 성능 요구 사항
색상 수 및 색상 변경 빈도
공장 레이아웃 및 사용 가능한 공간
사용 가능한 에너지원
필요한 자동화 수준
이러한 매개변수를 기반으로 전처리 시스템, 파워 앤 프리 컨베이어, PVC 스프레이 부스, 파우더 도포 장비, 경화 시스템 및 전체 생산 라인 레이아웃을 포함하는 맞춤형 솔루션을 개발할 수 있습니다.
맞춤형 파우더 코팅 라인 제안 및 견적을 위해 제품 사양 및 생산 요구 사항을 알려주시면 연락 주십시오.